PLC là gì? Cấu tạo, nguyên lý và ứng dụng trong tự động hóa 2026
Trong kỷ nguyên chuyển đổi số sản xuất và phát triển nhà máy thông minh, PLC (Programmable Logic Controller) đóng vai trò là bộ não điều khiển tại tầng thiết bị.
PLC còn có thể nằm ở lớp điều khiển thiết bị và kết nối với các hệ thống cấp cao hơn như HMI, SCADA, MES, IIoT và ERP.
Việc hiểu rõ khái niệm PLC là gì, chức năng, cấu tạo, nguyên lý vận hành scan cycle cũng như kiến trúc tích hợp hệ thống sẽ giúp doanh nghiệp đưa ra chiến lược đầu tư hạ tầng tự động hóa tối ưu.
PLC là gì?
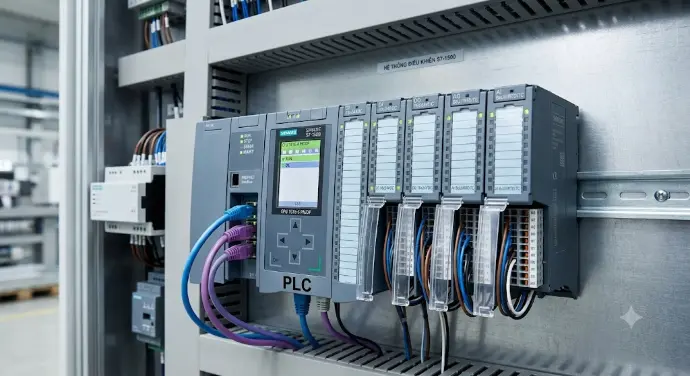
PLC là viết tắt của Programmable Logic Controller (bộ điều khiển logic khả trình). Đây là thiết bị điều khiển chuyên dụng được thiết kế chịu được môi trường công nghiệp khắc nghiệt (nhiệt độ, độ ẩm, rung động, nhiễu điện).
Cảm biến / Đầu vào --> Bộ điều khiển PLC -> Cơ cấu chấp hành / Đầu ra
Khác với hệ thống rơ-le truyền thống phải đấu nối lại toàn bộ dây dẫn khi thay đổi quy trình, PLC cho phép thay đổi logic vận hành linh hoạt bằng phần mềm.
Trong kiến trúc tự động hóa hiện đại, PLC tiếp nhận tín hiệu từ các cảm biến, công tắc, xử lý theo chương trình đã nạp và truyền lệnh tới thiết bị chấp hành như động cơ, van điện từ hay rơ-le. Khi mở rộng sang tầng dữ liệu sản xuất, PLC kết nối trực tiếp với màn hình HMI, hệ thống SCADA, MES và ERP.
Chức năng của PLC
Chức năng cốt lõi của PLC là tự động hóa các quy trình sản xuất và vận hành máy móc công nghiệp dựa trên chương trình lập trình sẵn. Trong một hệ thống công nghiệp, PLC đảm nhiệm các nhóm nhiệm vụ chính:
Thu thập & Xử lý tín hiệu: Tiếp nhận tín hiệu từ cảm biến, nút nhấn, công tắc hành trình hoặc thiết bị đo (dạng Digital hoặc Analog) và xử lý theo các phép toán, logic điều kiện.
Điều khiển thiết bị chấp hành: Xuất lệnh điều khiển trực tiếp đến động cơ, van điện từ, rơ-le, biến tần, xy-lanh khí nén và đèn báo hiệu.
Điều khiển trình tự & Thời gian: Thực hiện các chu trình vận hành tuần tự, tích hợp bộ đếm (Counter) và bộ định thời (Timer) để tối ưu nhịp sản xuất.
Tích hợp & Kết nối dữ liệu: Trao đổi dữ liệu thời gian thực với màn hình HMI, hệ thống SCADA, MES và các nền tảng IIoT để phục vụ giám sát và quản lý tập trung.
Nhờ những chức năng trên, PLC giúp thay thế các tủ điều khiển rơ-le cồng kềnh, giảm thiểu lỗi vận hành do con người và tối ưu hóa hiệu suất làm việc cho toàn bộ dây chuyền.
Khi PLC được kết nối với thiết bị IoT trong công nghiệp, dữ liệu từ máy móc và dây chuyền có thể được thu thập, truyền về hệ thống giám sát để phục vụ phân tích và tối ưu vận hành.
Cấu tạo của bộ điều khiển PLC
Mặc dù cấu trúc phần cứng có thể thay đổi tùy thuộc vào nhà sản xuất, một hệ thống PLC tiêu chuẩn luôn bao gồm các phần tử cơ bản dưới đây.
Bảng tổng hợp các thành phần trong cấu tạo PLC
|
Thành phần |
Chức năng chính |
|
CPU (Bộ xử lý trung tâm) |
Tiếp nhận tín hiệu, thực thi chương trình điều khiển và tính toán logic |
|
Memory (Bộ nhớ) |
Lưu trữ chương trình điều khiển, dữ liệu cấu hình và trạng thái vận hành |
|
Input (Module đầu vào) |
Tiếp nhận tín hiệu từ cảm biến, công tắc, nút nhấn và thiết bị đo |
|
Output (Module đầu ra) |
Truyền tín hiệu điều khiển đến động cơ, van, rơ-le và thiết bị chấp hành |
|
Power Supply (Bộ nguồn) |
Chuyển đổi và cung cấp nguồn điện ổn định cho CPU và các module |
|
Communication (Module truyền thông) |
Tích hợp cổng giao tiếp để kết nối HMI, SCADA, MES, ERP và thiết bị khác |
Nguyên lý hoạt động của PLC
PLC vận hành theo một chu trình lặp đi lặp lại liên tục gọi là Scan Cycle (Chu kỳ quét).
- Bước 1 (Đọc đầu vào): PLC quét và lưu toàn bộ trạng thái của các thiết bị đầu vào vào vùng nhớ đệm (Input Image Table).
- Bước 2 (Xử lý chương trình): CPU đọc từng dòng lệnh trong chương trình từ trên xuống dưới, từ trái sang phải để tính toán logic dựa trên dữ liệu đầu vào vừa lưu.
- Bước 3 (Cập nhật đầu ra): Sau khi quét xong toàn bộ chương trình, CPU xuất kết quả ra các rơ-le hoặc cổng bán dẫn để kích hoạt thiết bị ngoại vi.
Scan time là gì?
Scan time (thời gian quét) là khoảng thời gian PLC cần để thực hiện một chu kỳ xử lý.
Trong các ứng dụng yêu cầu phản hồi nhanh, tốc độ xử lý và scan time là những thông số cần được xem xét khi lựa chọn PLC. Tuy nhiên, không nên chỉ nhìn vào một thông số tốc độ mà cần đánh giá tổng thể yêu cầu điều khiển, số lượng I/O, chương trình, truyền thông và thiết bị ngoại vi.
Các loại PLC phổ biến trong tự động hóa
Để lựa chọn thiết bị phù hợp, hệ thống PLC thường được phân loại theo cấu trúc phần cứng, quy mô I/O và thương hiệu sản xuất.
Các thương hiệu PLC công nghiệp phổ biến. Nguồn: Torasung Systems / So sánh các hãng PLC Siemens, Omron, Schneider và Mitsubishi ...
1. Phân loại theo cấu trúc phần cứng
PLC dạng khối (Compact PLC): Tích hợp bộ nguồn, CPU và các cổng I/O cố định trong một vỏ bọc nhỏ gọn. Thích hợp cho các máy đơn lẻ, hệ thống quy mô nhỏ và vừa.
PLC dạng module (Modular PLC): Các thành phần (Nguồn, CPU, I/O, Truyền thông) được tách rời thành từng module riêng gắn trên thanh Ray (Rack). Cho phép linh hoạt mở rộng hàng nghìn điểm I/O cho dây chuyền phức tạp.
2. Phân loại theo quy mô hệ thống
Micro/Mini PLC: Dưới 32 đến 128 điểm I/O, dùng cho ứng dụng điều khiển đơn giản.
PLC quy mô trung bình: Từ 128 đến 1024 điểm I/O, quản lý các phân xưởng hoặc máy tự động hóa đa chức năng.
PLC quy mô lớn: Trên 1024 điểm I/O, tốc độ xử lý cao, hỗ trợ Redundancy (dự phòng nóng) cho toàn bộ nhà máy.
Trong các hệ thống tự động hóa hiện đại, dữ liệu từ SCADA và hệ thống điều khiển công nghiệp có thể được kết nối với IoT, cơ sở dữ liệu và Digital Twin để theo dõi trạng thái thiết bị theo thời gian thực.
Các thương hiệu PLC phổ biến trên thị trường
Siemens (Đức): Dòng S7-1200, S7-1500, S7-300 rất phổ biến trong các nhà máy châu Âu và các hệ thống SCADA lớn.
Mitsubishi Electric (Nhật Bản): Dòng FX Series (FX3U, FX5U), Q Series được dùng rộng rãi nhờ độ bền cao và chi phí hợp lý.
Omron (Nhật Bản): Các dòng CP1E, CJ2, Sysmac NJ/NX tối ưu cho điều khiển chuyển động và máy tự động.
Schneider Electric (Pháp): Các dòng Modicon M221, M241, M251 mạnh mẽ trong hạ tầng và quản lý năng lượng.
Rockwell Automation / Allen-Bradley (Mỹ): Dòng ControlLogix, CompactLogix chiếm ưu thế trong các ngành công nghiệp nặng và tiêu chuẩn Mỹ.
Delta Electronics (Đài Loan): Dòng DVP, AS Series là giải pháp kinh tế cho các ứng dụng tự động hóa vừa và nhỏ.
Ngôn ngữ lập trình PLC theo chuẩn IEC 61131-3
Tiêu chuẩn quốc tế IEC 61131-3 quy định các ngôn ngữ lập trình tiêu chuẩn cho bộ điều khiển khả trình.
Ladder Diagram (LD): Ngôn ngữ dạng sơ đồ thang, có cấu trúc tương tự mạch điều khiển rơ-le. Đây là ngôn ngữ phổ biến nhất nhờ tính trực quan với kỹ sư điện.
Function Block Diagram (FBD): Ngôn ngữ lập trình dạng khối chức năng, kết nối các luồng tín hiệu giữa các khối.
Structured Text (ST): Ngôn ngữ dạng văn bản có cấu trúc (tương tự Pascal/C), phù hợp xử lý các thuật toán phức tạp, toán học nâng cao và tính toán chuỗi.
Sequential Function Chart (SFC): Biểu diễn chu trình điều khiển theo dạng lưu đồ các bước (Step) và điều kiện chuyển tiếp (Transition), tối ưu cho các hệ thống hoạt động theo trình tự.
So sánh PLC với các thiết bị điều khiển khác
PLC thường được sử dụng cùng với nhiều thiết bị và hệ thống điều khiển khác như PC, HMI và SCADA. Tuy nhiên, mỗi thiết bị có vai trò, khả năng xử lý và phạm vi ứng dụng khác nhau.
|
Tiêu chí |
Bộ điều khiển PLC |
Máy tính thông thường (PC) |
|
Mục đích chính |
Điều khiển máy móc, dây chuyền công nghiệp |
Tính toán, xử lý văn phòng, phần mềm đồ họa, máy chủ |
|
Khả năng kết nối I/O |
Tích hợp trực tiếp các cổng I/O công nghiệp (Digital, Analog) |
Cần card chuyển đổi hoặc gateway phụ trợ |
|
Môi trường hoạt động |
Chịu bụi, nhiệt độ cao, nhiễu điện, vận hành 24/7 |
Yêu cầu môi trường văn phòng (nhiệt độ, độ ẩm chuẩn) |
|
Ngôn ngữ lập trình |
LD, FBD, ST, SFC (chuẩn IEC 61131-3) |
C/C++, Python, Java, C# |
|
Cơ chế vận hành |
Chu kỳ quét lặp đi lặp lại (Scan cycle) |
Theo sự kiện và hệ điều hành đa nhiệm |
Phân biệt vai trò: PLC vs HMI vs SCADA
PLC: Đảm nhận vai trò thực thi logic điều khiển trực tiếp tại máy.
HMI (Human Machine Interface): Màn hình giao diện tại chỗ giúp người vận hành theo dõi thông số, nhập lệnh hoặc xem cảnh báo.
SCADA (Supervisory Control and Data Acquisition): Hệ thống phần mềm giám sát, thu thập và quản lý dữ liệu tập trung trên diện rộng cho toàn bộ nhà máy.
Ứng dụng của PLC trong tự động hóa
Nhờ tính ổn định và chính xác cao, bộ điều khiển PLC xuất hiện trong hầu hết các lĩnh vực công nghiệp:
Dây chuyền đóng gói & Chiết rót: Điều khiển định lượng, dán nhãn, cắt màng và đếm sản phẩm với tốc độ cao.
Hệ thống băng tải & Phân loại tự động: Tích hợp với cảm biến nhận diện để phân loại hàng hóa trong kho vận Logistics.
Xử lý nước & Bơm công nghiệp: Điều khiển tự động van, bơm, giám sát mức nước và nồng độ hóa chất.
Điều khiển Chuyển động & Robot: Phối hợp với biến tần, động cơ Servo để định vị chính xác trong các máy CNC, cánh tay Robot.
Nhà máy thông minh (Smart Factory): Đóng vai trò là nguồn phát dữ liệu thời gian thực (Real-time Data Source) đưa lên tầng IIoT, MES và ERP.
Ưu điểm của Bộ điều khiển PLC
Mặc dù PLC là thiết bị tiêu chuẩn trong hầu hết các dây chuyền sản xuất, việc đánh giá hai mặt ưu điểm và hạn chế sẽ giúp kỹ sư cũng như doanh nghiệp đưa ra phương án thiết kế hệ thống tối ưu nhất.
Linh hoạt trong lập trình & vận hành: Khi quy trình sản xuất thay đổi, kỹ thuật viên chỉ cần sửa đổi logic chương trình phần mềm thay vì phải đi lại dây phức tạp như hệ thống tủ rơ-le truyền thống.
Độ tin cậy cao trong môi trường công nghiệp: Thiết kế phần cứng chuyên dụng giúp PLC chịu được nhiệt độ cao, độ ẩm, độ rung và chống nhiễu điện từ vượt trội so với các dòng máy tính thông thường.
Khả năng mở rộng cấu hình dễ dàng: Các dòng PLC dạng module cho phép bổ sung linh hoạt các card I/O, module truyền thông hoặc module chức năng (PID, Motion) theo từng giai đoạn phát triển của nhà máy.
Tối ưu cho điều khiển tuần tự & tốc độ cao: Chu kỳ quét (Scan cycle) lặp đi lặp lại giúp PLC xử lý mượt mà các bài toán điều khiển theo thời gian thực và trình tự điều kiện khắt khe.
Hỗ trợ kết nối đa dạng: Tích hợp sẵn nhiều cổng giao tiếp công nghiệp giúp PLC dễ dàng trao đổi dữ liệu với màn hình HMI, hệ thống SCADA, biến tần, Servo và các nền tảng IIoT.
Chẩn đoán lỗi & Bảo trì thuận tiện: Phần mềm lập trình hỗ trợ theo dõi trực tiếp trạng thái tín hiệu I/O và dòng dữ liệu trực quan, giúp phát hiện sự cố phần cứng hoặc lỗi logic nhanh chóng.
Hạn chế khi sử dụng PLC
Chi phí ban đầu: Giá phần cứng, module mở rộng và bản quyền phần mềm từ các thương hiệu lớn tương đối cao.
Yêu cầu nhân sự chuyên môn: Đòi hỏi kỹ thuật viên có kiến thức sâu về điện tự động hóa và ngôn ngữ lập trình chuyên dụng.
Hệ sinh thái riêng biệt: Mỗi hãng (Siemens, Mitsubishi, Omron...) sử dụng phần mềm và chuẩn cấu hình riêng, khó dung hòa.
Không tối ưu cho dữ liệu lớn: Không phù hợp đảm nhiệm các bài toán tính toán quá phức tạp, lưu trữ Big Data hay phân tích AI.
Cần hạ tầng kết nối phụ trợ: Để truyền dữ liệu lên tầng quản trị (MES/ERP), PLC cần kết hợp thêm Gateway, SCADA hoặc nền tảng IoT trung gian
Tiêu chí lựa chọn PLC phù hợp cho dự án
Để tối ưu chi phí đầu tư và đáp ứng đúng bài toán kỹ thuật, doanh nghiệp cần đánh giá các yếu tố sau:
Số lượng & Loại tín hiệu I/O: Xác định rõ số lượng đầu vào/đầu ra Digital và Analog.
Tốc độ xử lý & Dung lượng bộ nhớ: Chọn dòng CPU có dung lượng bộ nhớ đủ lớn cho các thuật toán phức tạp.
Chuẩn truyền thông hỗ trợ: Đảm bảo PLC tương thích với HMI, biến tần hoặc các cổng kết nối dữ liệu cấp cao.
Khả năng mở rộng: Dự phòng từ 15-20% số lượng I/O cho nâng cấp trong tương lai.
Môi trường vận hành: Đánh giá các điều kiện về nhiệt độ, độ ẩm và nhiễu điện từ tại vị trí lắp đặt tủ điện.
PLC trong kiến trúc Chuyển đổi số & Công nghiệp 4.0
Trong mô hình kiến trúc ISA-95 hiện đại, luồng dữ liệu sản xuất được kết nối xuyên suốt:
Cảm biến → PLC → HMI/SCADA → MES → ERP → Phân tích dữ liệu/AI
Bài toán đặt ra cho nhiều nhà máy hiện nay không phải là thay mới toàn bộ hệ thống PLC hiện hữu, mà là kết nối và khai thác dữ liệu từ các PLC đó. Khi dữ liệu vận hành từ PLC được số hóa và truyền tải lên tầng MES hay ERP, doanh nghiệp có thể theo dõi chỉ số OEE (hiệu suất tổng thể thiết bị), quản lý năng lượng và triển khai bảo trì dự đoán (Predictive Maintenance).
Ví dụ:
- PLC ghi nhận trạng thái máy.
- SCADA hiển thị dữ liệu vận hành.
- MES theo dõi hoạt động sản xuất.
- ERP quản lý đơn hàng, vật tư và nguồn lực.
- Nền tảng dữ liệu tổng hợp thông tin.
- AI có thể được sử dụng ở những bài toán phân tích phù hợp.
Fuji Electric cũng nhận định sự phát triển của chuyển đổi số đã đưa PLC trở thành một thành phần quan trọng trong IoT và nhà máy thông minh. Fuji Electric
BHSoft – Phát triển phần mềm và tích hợp hệ thống cho doanh nghiệp
Việc vận hành thành công một nhà máy tự động hóa không chỉ dừng lại ở việc điều khiển máy móc bằng PLC, mà còn đòi hỏi khả năng kết nối dữ liệu thiết bị với các phần mềm quản trị cấp cao.
BHSoft cung cấp các giải pháp phần mềm và tích hợp hệ thống chuyên sâu:
Kết nối dữ liệu PLC/IIoT với các hệ thống SCADA, MES, ERP (Odoo/SAP).
Phát triển Dashboard giám sát trạng thái nhà máy theo thời gian thực.
Xây dựng nền tảng dữ liệu IoT và giải pháp Digital Twin cho hạ tầng công nghiệp.
Chuyển đổi số cùng BHSoft
Từ quy trình thực tế đến giải pháp linh hoạt, chúng tôi giúp doanh nghiệp kiến tạo lộ trình chuyển đổi số phù hợp và bền vững.
Đăng ký tư vấn